背圧とは?射出成形とエンジンで品質や出力が変わる決定打
工場の製造ラインから自動車の排気系に至るまで、流体制御の現場で毎日のように飛び交う専門用語が「背圧」です。製造現場の技術者やメカニックの間では「背圧の管理が製品品質と燃費のすべてを握る」と言われるほど重要なパラメータですが、入門者にとっては「そもそもどんな圧力なのか」「なぜ高すぎても低すぎてもダメなのか」が見えにくい概念でもあります。
英語で「back pressure」と表記される背圧は、直訳すれば「背後から押し戻す抵抗圧力」を指します。射出成形機のスクリュー可塑化工程から、内燃機関のエキゾーストシステム、さらには真空ポンプの排気系統まで、あらゆる流体システムで稼働効率や成形不良の発生率を左右する要因です。本稿では、背圧の基礎理論から現場トラブルのメカニズム、適切な設定ノウハウまでを体系的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:背圧とは「流体の進行方向と逆向きにかかる抵抗圧力」であり、射出成形では混練度を高め、エンジンでは排気効率を左右する核心要素である。
- 要点2:高すぎると熱分解や燃費悪化・出力低下を招き、低すぎるとシルバーマークや混色不良、低速トルクの喪失といった両極端の不具合を誘発する。
- 要点3:成形樹脂の特性や配管抵抗の計算(管摩擦係数・流速)に基づき、背圧弁や安全弁の許容背圧を厳密に管理することがトラブル防止の鉄則である。
【徹底解説】背圧とは一体どんな圧力なのか?排圧との違い
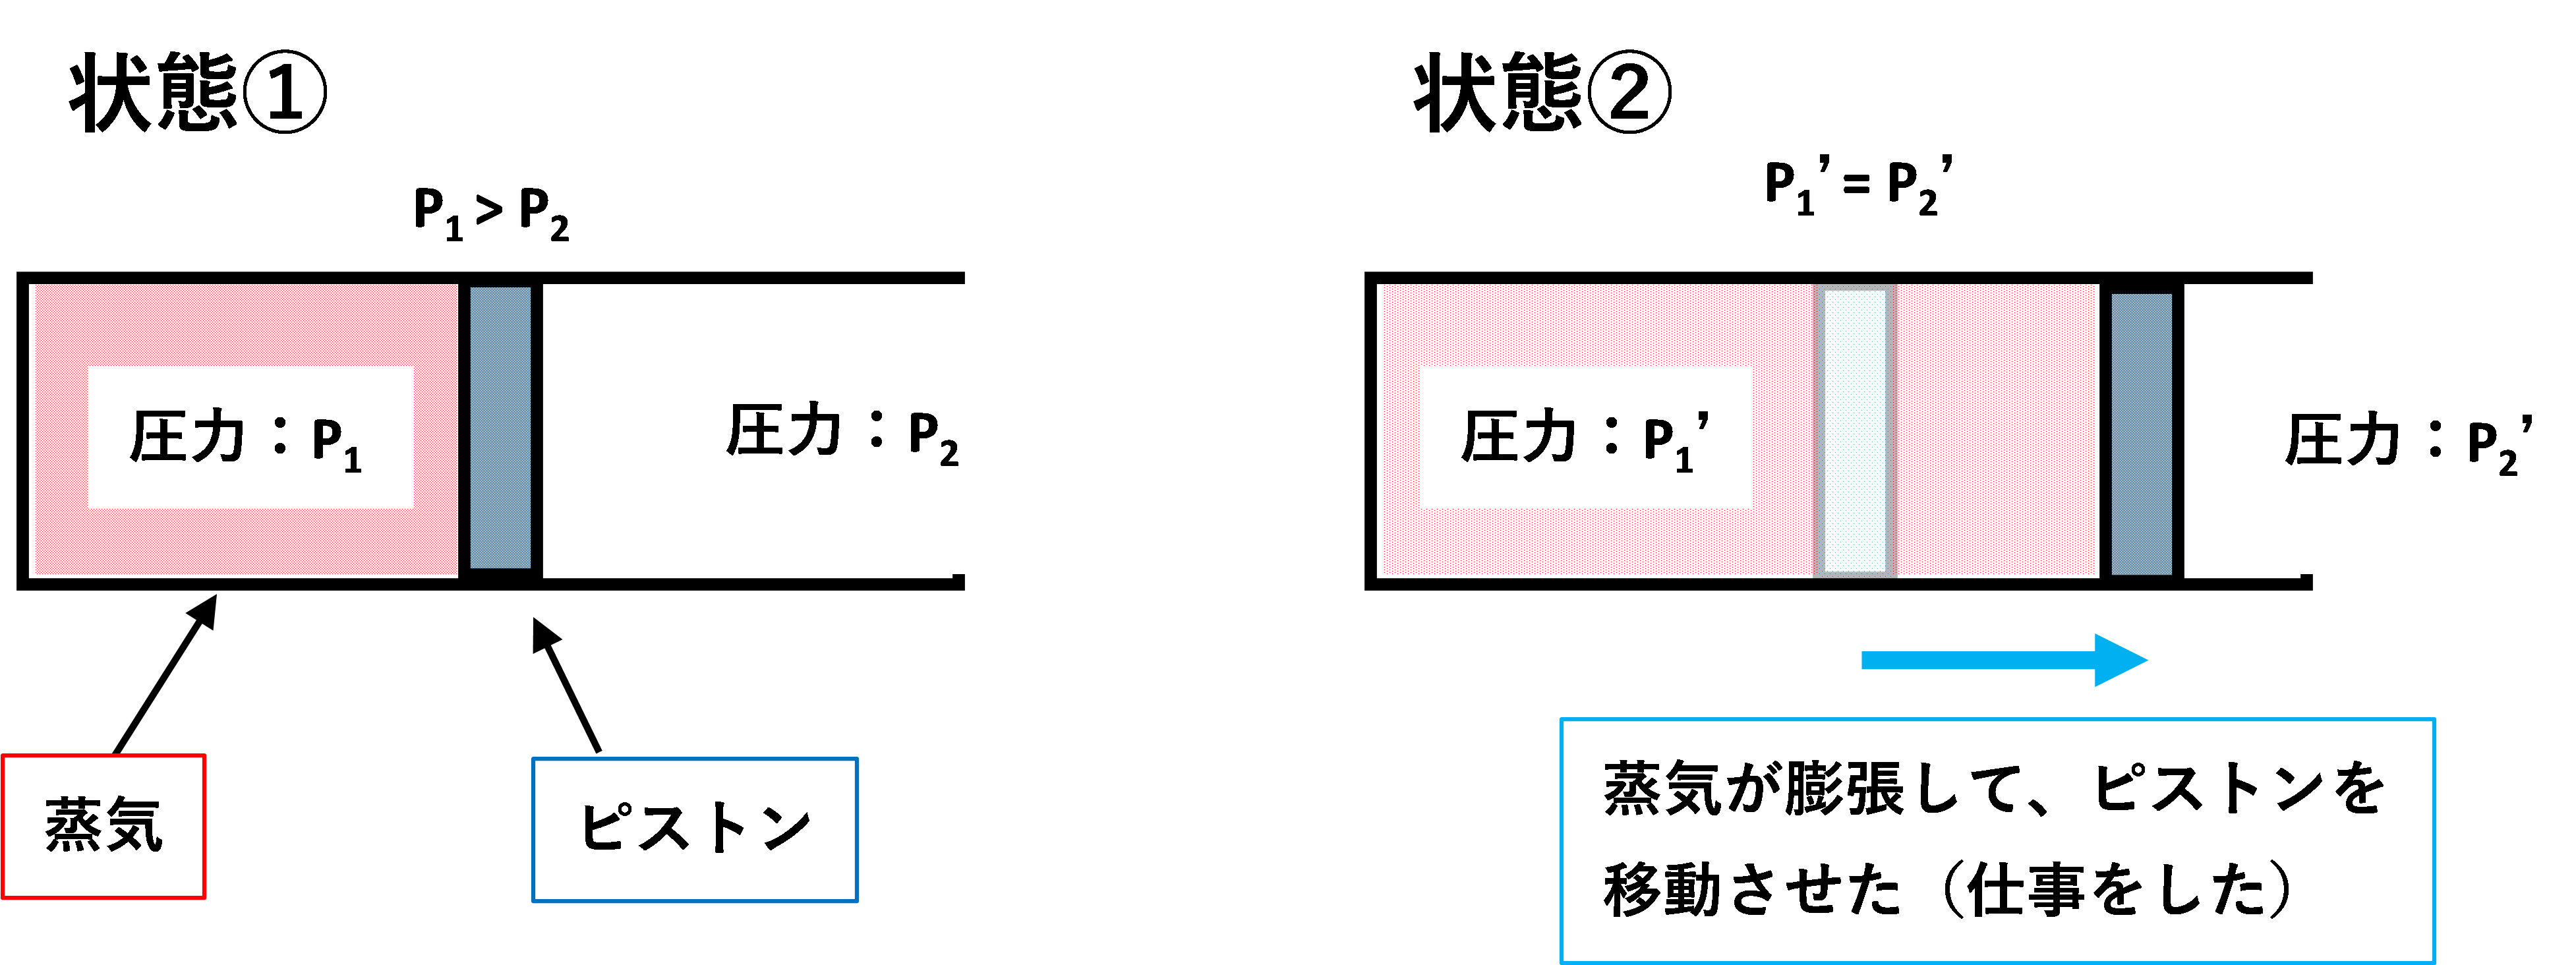
流体力学や生産技術における背圧とは、配管やシリンダー内を前進しようとする流体に対し、下流側から反対方向にかかる抵抗や圧力損失の総称です。水道ホースの先端を指で狭めた際、ホース内部がパンパンに膨らむ現象をイメージすると分かりやすいでしょう。このとき、狭窄部より上流側に生じている圧力こそが背圧の正体です。
日常の会話や現場の引き継ぎで混同されやすい言葉に「排圧」があります。排圧はシリンダーやバルブなどから「流体を排出する際に生じる全体の圧力」そのものを指すのに対し、背圧はその排出ラインの絞り、曲がり、あるいは意図的な負荷によって生じる「押し戻そうとする抵抗成分」を指します。つまり、背圧は排圧の中に含まれる主要な対抗要素という位置づけになります。
産業現場では、この抵抗をただの邪魔者として排除するのではなく、あえてコントロールすることで成形品の均一化を図ったり、バルブの誤作動を防いだりする積極的な制御パラメータとして活用しています。

射出成形における背圧の仕組み|スクリュー可塑化・計量の心臓部
プラスチック製品を製造する射出成形において、背圧の制御は成形品の仕上がりを決定づける最重要ファクターです。樹脂ペレットを加熱筒(シリンダー)内で溶融させ、金型へ射出する準備を整える工程を「スクリュー可塑化・計量」と呼びます。
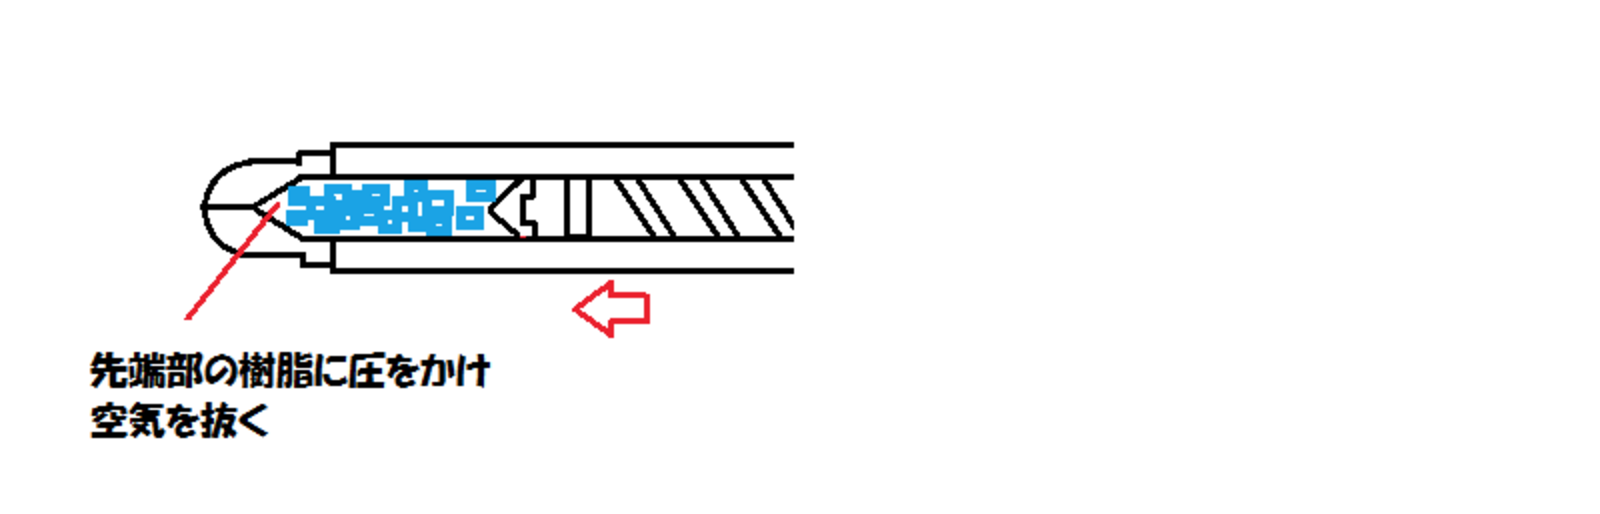
スクリューが回転すると、螺旋状の溝に沿って溶融樹脂が先端へと送り込まれます。このとき先端に溜まった樹脂の圧力によってスクリューは徐々に後退しますが、この後退運動にあえて油圧やサーボモーターでブレーキ(抵抗)をかけるのが、射出成形における背圧の仕組みです。
後退に抵抗を与えることで、スクリュー溝内の樹脂には強力なせん断熱と圧縮力が加わります。これにより、以下の3つの効果がもたらされます。
- 樹脂の均一溶融と混練性向上:着色剤(マスターバッチ)やガラス繊維などの添加剤がムラなく混ざり合います。
- ボイド(気泡)の脱泡:樹脂粒子の隙間に含まれる空気や発生した揮発ガスを後方へ逃がし、密度を均一化します。
- 計量精度の安定:先端に溜まる溶融樹脂の密度が一定になり、ショットごとの重量バラつきを極小化します。
エンジン排気背圧がもたらす影響|出力と燃費のトレードオフ
自動車やバイクの内燃機関において、エキゾーストマニホールドから触媒、マフラーへと続く排気経路で発生する排気背圧は、エンジンの出力特性と燃費性能に劇的な影響を与えます。
燃焼を終えたシリンダー内から排気ガスを追い出す際、マフラーの消音構造や細い配管が抵抗となり背圧が発生します。排気背圧が高すぎると、シリンダー内に残留する既燃ガス(内部EGR)が増加し、新しく吸入できる空気量が減少するため、ノッキングの誘発や高回転域での出力低下を招きます。
一方で、排気背圧を限界までゼロに近づければ良いわけではありません。適度な排気背圧と管路設計によって生じる「排気脈動効果(負圧の波を利用してシリンダーから排気を引っ張り出す現象)」は、低中回転域でのトルク確保に不可欠です。排気抜けを過度に良くした社外マフラーを装着した車両が、出足の加速力を失う「低速トルク抜け」に陥るのは、この背圧低下による充填効率の悪化が原因です。
【現場検証】高すぎる・低すぎる背圧が招くトラブル比較
現場オペレーターや開発者が最も神経を尖らせるのが、背圧の過不足による不具合です。高すぎても低すぎても、製造ラインの停止や品質不良、エンジンのブローに直結します。
| 適用分野 | 背圧が高すぎる場合(過大) | 背圧が低すぎる場合(過小) | 技術的な判断基準 |
|---|---|---|---|
| 射出成形 (樹脂成形) | せん断発熱による樹脂の熱分解・黄変(ヤケ)、計量時間の極端な遅延、ノズルからの鼻タレ(ドルーリング)。 | 空気巻き込みによるシルバーマーク(銀条)、内部ボイド(鬆)、着色ムラ(混色不良)、重量のバラつき。 | 通常は成形圧力の5〜15%(樹脂圧として5〜15MPa程度)を目安に、計量時間とのバランスで微調整する。 |
| 自動車エンジン (排気系) | 排気ポンピングロスの増大、排気温度上昇によるタービン破損、高回転域のフケ不良、燃費の悪化。 | 掃気流速の低下に伴う低回転域のトルク落ち(スカスカ感)、未燃焼ガスの吹き抜けによる排ガス悪化。 | 常用回転域のトルクとピークパワー発生回転域の背圧ピーク値を考慮し、管長・管径を最適化する。 |
| 配管・ポンプ設備 (流体制御) | ポンプモーターの過負荷トリップ、配管シール材の破損、安全弁の早期吹き止まり不良。 | サイホン現象による薬液の自己流動(過剰注入)、真空ポンプの排気能力低下と到達真空度の悪化。 | 配管背圧計算書に基づき、機器の許容背圧リミットに対して安全率(一般に1.2〜1.5倍)を確保する。 |
流体機器を守る「背圧弁」の役割と安全弁の許容背圧
プラント設備や薬液注入ラインにおいて、配管内の背圧を自律的に維持・制御するデバイスが「背圧弁(Back Pressure Valve)」です。
背圧弁の主な役割は、ポンプの吐出圧力が設定値に達するまで流路を閉じ、上流側の圧力を一定以上に保つことです。例えば、注入先が大気開放タンクや低圧配管である場合、ポンプが停止していても落差によって液体が自然に流れ出してしまう「サイホン現象(オーバーフィード現象)」が発生します。背圧弁を設置して意図的な背圧を付加することで、この液漏れを物理的にシャットアウトします。
一方、プラントの保安を司る「安全弁(逃し弁)」を選定する際、最も注意を払うべき指標が「許容背圧」です。安全弁の出口側に配管が接続されている場合、弁が作動して流体が吹き出すと出口ラインに背圧が発生します。この背圧が弁体を押し下げる力として作用すると、本来の作動圧力で弁が開かなくなったり、チャタリング(小刻みな開閉による弁座破壊)を起こしたりします。
一般的な普通安全弁では、設定圧力の10%を超える背圧がかかると正常な作動が保証されません。背圧の変動が避けられない配管系統では、背圧の影響を相殺するベローズ(蛇腹)構造を内蔵した「ベローズ形安全弁(許容背圧30〜50%程度)」を採用するのが工業界の標準設計基準です。
配管背圧の計算方法と真空ポンプにおける注意点
配管設計において背圧を予測するには、流体力学の基本公式であるダルシー・ワイスバッハの式(Darcy-Weisbach equation)を用いた圧力損失計算が基本となります。
直管部で生じる圧力損失 $\Delta P$ は、以下の要素で算出されます。
- 管摩擦係数($\lambda$):流体のレイノルズ数と管内面の粗さによって決定。
- 配管の長さ($L$)と内径($D$):配管が長く、内径が細いほど背圧は急激に上昇。
- 流体の密度($\rho$)と流速($v$):圧力損失は「流速の2乗」に比例。
さらに、エルボ(曲がり管)、チーズ(分岐)、バルブなどの継手類にはそれぞれ固有の「相当長」や「局所損失係数」が存在します。これらを合算して配管全体の背圧を導き出します。
特に厳密な計算が求められるのが真空ポンプの排気ラインです。真空ポンプは大気圧以下の希薄な気体を圧縮して大気中に放出しますが、排気側にオイルミストトラップの目詰まりや細すぎるダクト配管があると、出口に背圧がかかります。許容背圧(多くのドライポンプで数kPa〜数十kPa程度)を超えると、ローターの焼き付きやモーター過負荷による緊急停止を引き起こすため、定期的な配管圧力の計測が欠かせません。
一般に知られていない盲点とネットの誤解
背圧に関する議論では、ネット掲示板やSNS上でいくつかの誤解が定着しています。現場でトラブルを防止するために、よくある誤認を正しておきます。
誤解1:「射出成形で背圧を上げるほど、成形サイクルは短縮できる」
これは完全な間違いです。背圧を高めると樹脂の混練性は上がりますが、スクリューが後退するための抵抗が増すため、計量時間は確実に伸びます。計量時間が冷却時間を超えてしまうと、1サイクル全体の時間が長くなり生産性は悪化します。成形サイクルを短縮したい場合は、背圧を必要最小限に留め、スクリュー回転数やシリンダー温度設定との兼ね合いを再構築する必要があります。
誤解2:「マフラーは抜けが良い(背圧ゼロ)ほど馬力が出る」
レース専用車両が高回転域しか使わないサーキット走行であれば、極限まで背圧を下げた設計が有効な場面もあります。しかし、公道を走る市販車において背圧を極端に下げると、ストップ&ゴーを繰り返す常用域で排気ガスが引っ張られず、燃焼室に混合気を十分に充填できなくなります。日常使いでのドライバビリティを維持するには、「適切な管路絞りによる適度な背圧」が必須です。
【背圧とは】に関するよくある質問(FAQ)
Q1:射出成形で樹脂のヤケ(黒点・黄変)が発生した時、背圧はどう調整すべきですか?
A1:ヤケはせん断発熱による樹脂の過熱劣化が主な原因です。まずは背圧の設定値を段階的に下げてください。それでも解消しない場合は、スクリュー回転数を落とすか、計量ゾーンのヒーター設定温度を5〜10℃程度下げて熱履歴を緩和するのが有効な対策です。
Q2:背圧弁とリリーフ弁(安全弁)の構造的な違いは何ですか?
A2:基本原理は似ていますが、目的と使用頻度が異なります。背圧弁は「常時開閉を繰り返しながら上流圧力を一定に保つ」ために設計されており、耐久性や応答性に重点が置かれています。リリーフ弁は「異常昇圧時に配管の破裂を防ぐ非常用」であり、通常時は閉じたまま緊急時のみ全開する構造です。
Q3:排気マフラーのバッフルを外すと背圧はどう変化しますか?
A3:排気口の絞りがなくなるため、排気背圧は大幅に低下します。高回転域での排気抜けが良くなりピークパワーが微増するケースはありますが、低中速域のトルクが痩せて発進加速が鈍くなる上、近接排気騒音の基準を超過する違法改造となるリスクがあります。
まとめ:失敗しない背圧管理の判断基準
背圧は、単なる「流れを邪魔する抵抗」ではありません。射出成形においては成形品の内部密度と外観を整えるための調合スパイスであり、内燃機関や配管設備においては動力効率とシステム安全を維持するためのバランサーです。
背圧の調整で迷った際は、以下の原則に立ち返ってください。
- 不具合の症状が「混ざり不足・気泡」なら背圧を微増させる
- 不具合の症状が「発熱劣化・遅延・詰まり」なら背圧を微減させる
- 配管設計時は定常運転時だけでなく、弁開放時のピーク背圧を想定して安全弁を選定する
目に見えない配管やシリンダーの内部で何が起きているのか。背圧という数値の背後にある流体の挙動を正しくイメージし、過不足のないベストな数値を導き出すことが、歩留まり向上と安定稼働への一番の近道です。 (出典: 背 圧 と は(Yahoo!ニュース))
SEOライティングとマーケティング戦略の専門家。分かりやすい解説記事で定評があります。
